

产品
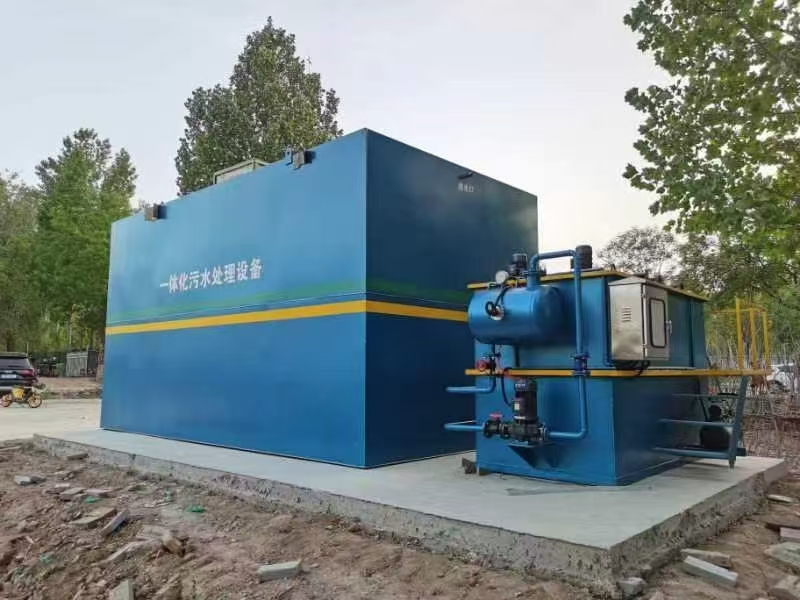
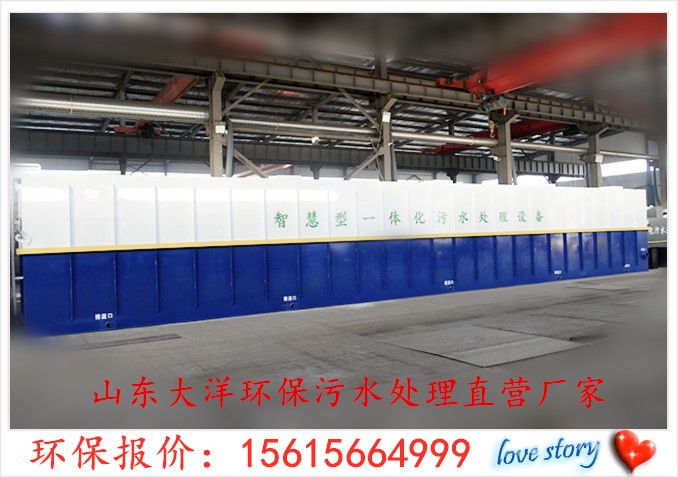
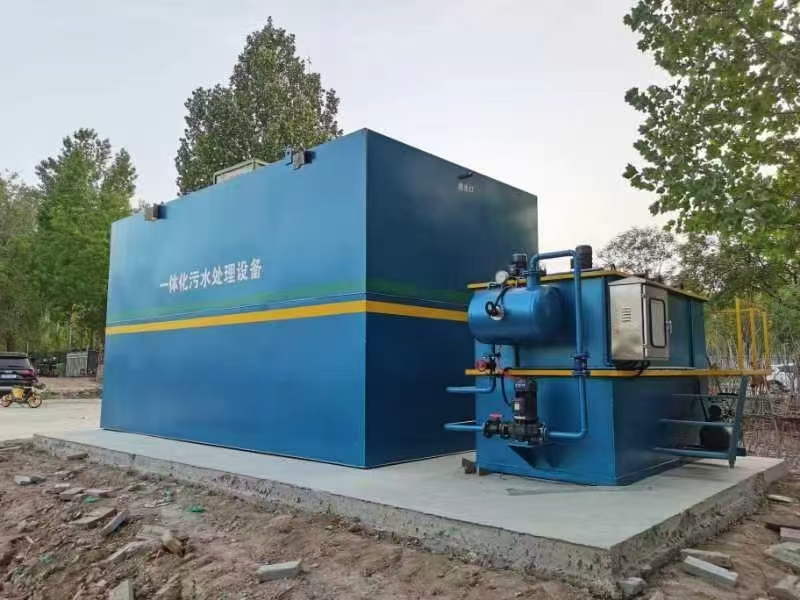
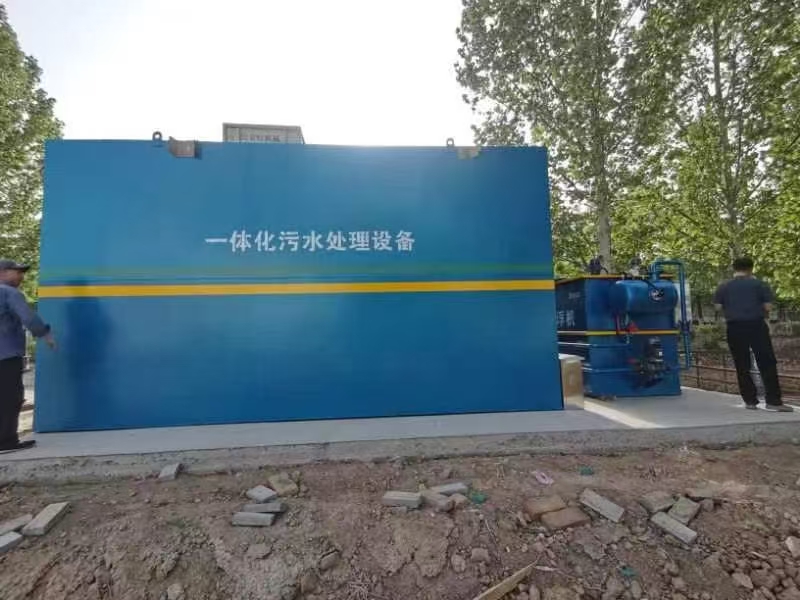
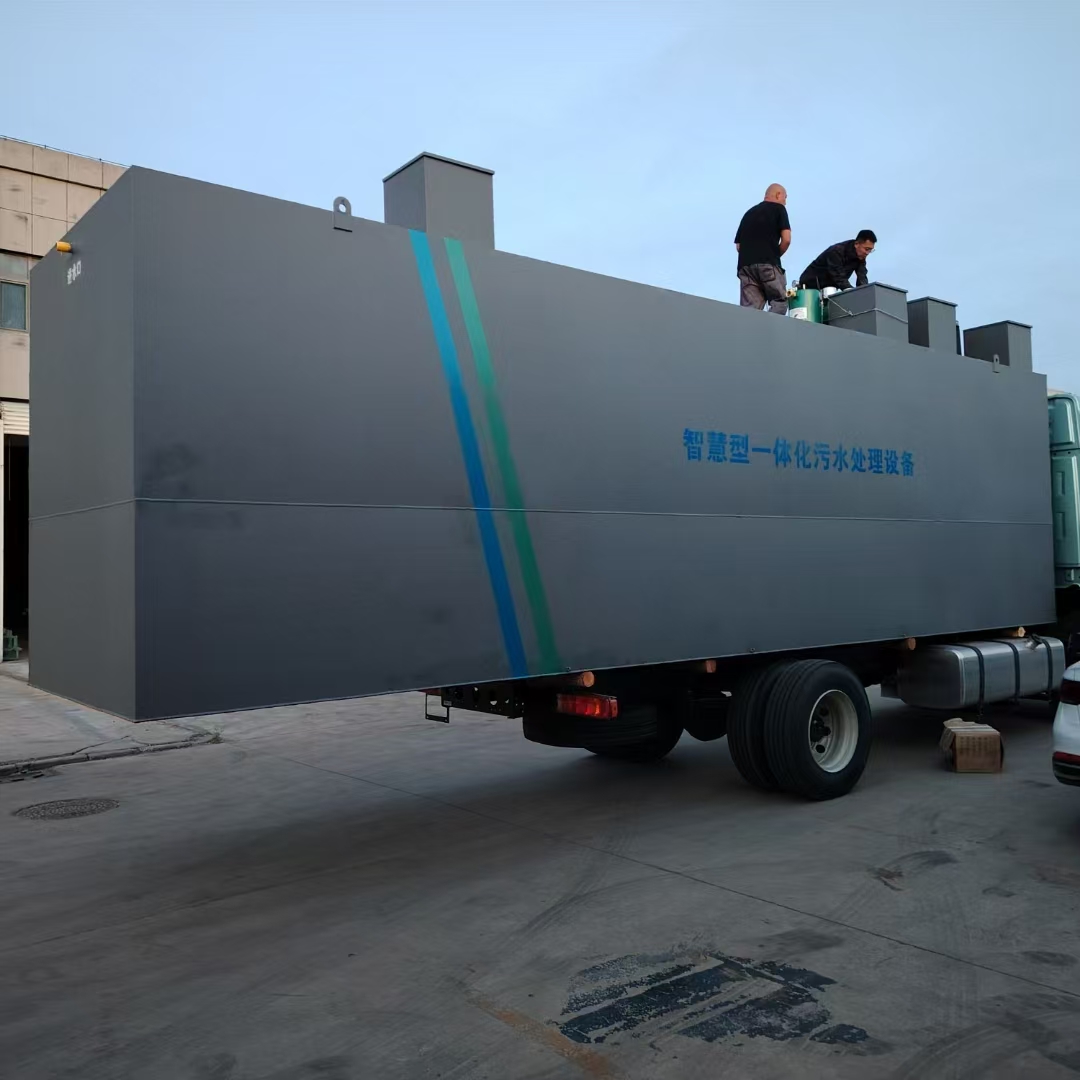
淄博加工厂一体化污水处理设备报价
一、行业痛点:污水处理的“三座大山”
达标难:重金属、COD、氨氮等指标超标,面临停产罚款风险;
成本高:传统工艺能耗大,药剂费占运营成本30%以上;
资源浪费:80%工厂未回收污水中的热能、金属元素,直接排放等于“扔钱”。
二、核心工艺流程:从“排污”到“生金”
1. 预处理阶段:物理拦截+油水分离
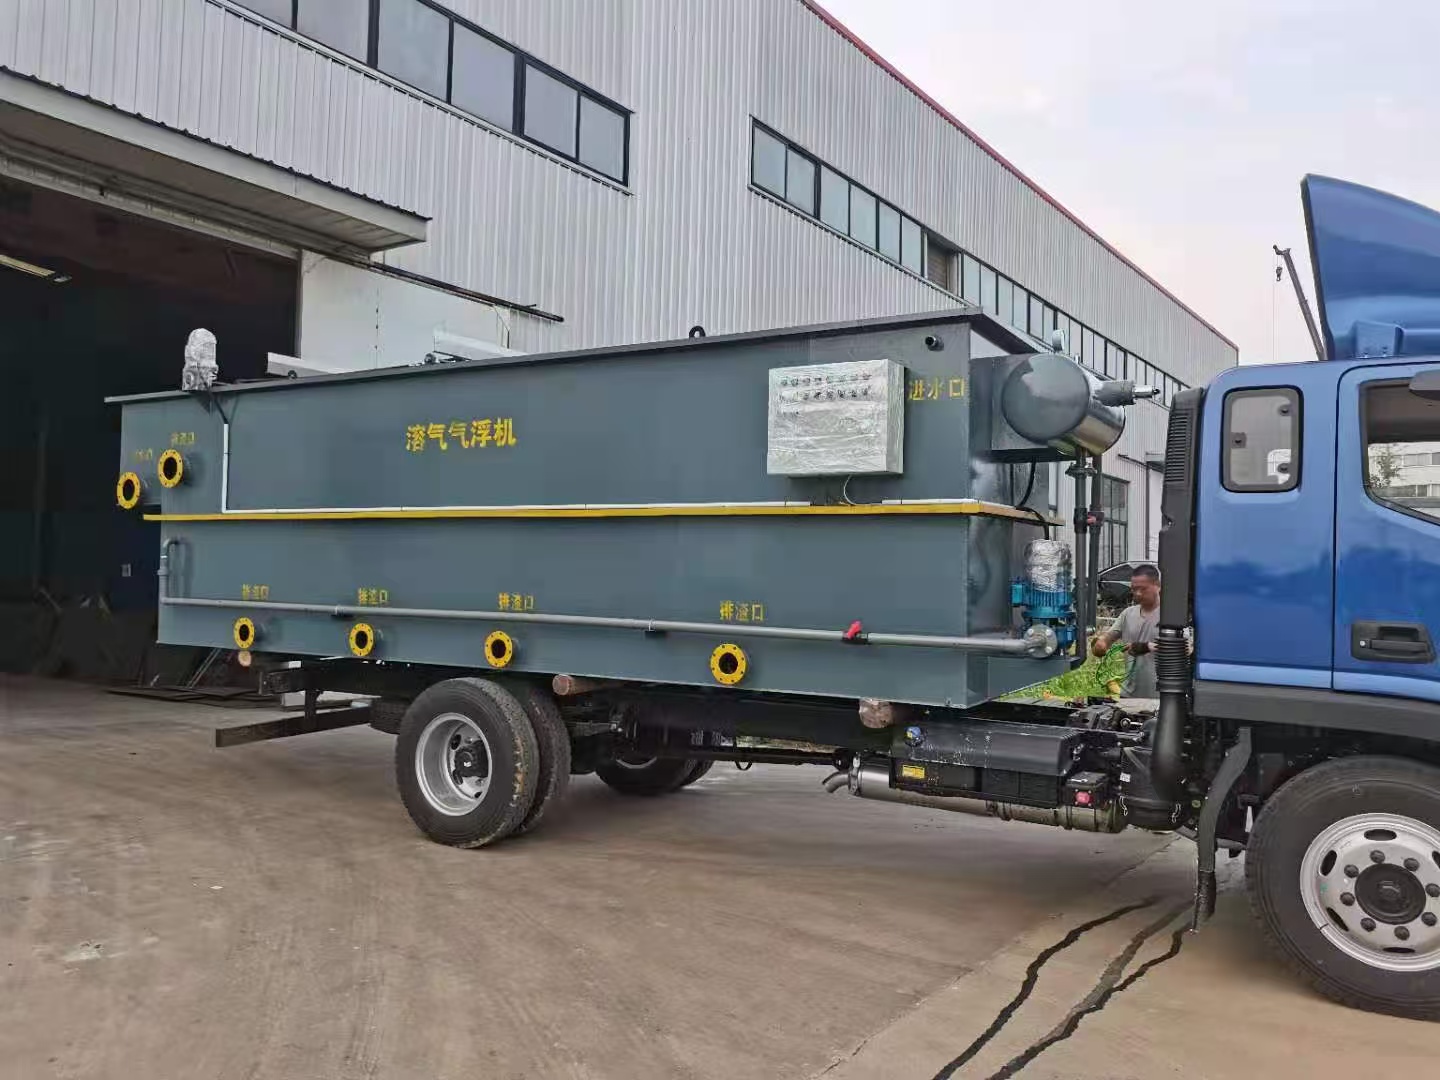
原理:通过格栅、沉淀池去除大颗粒杂质,用气浮装置分离油脂,降低后续处理负荷。
优势:延长设备寿命,减少管道堵塞,维护成本直降40%。
2. 生化处理:微生物“吃”掉污染物
A/O工艺(厌氧+好氧):厌氧菌分解大分子有机物,好氧菌进一步氧化氨氮,出水COD可降至50mg/L以下。
MBR膜技术:膜分离替代二沉池,出水水质达中水回用标准,占地面积减少50%。
3. 深度处理:精准去除顽固污染物
氧化(AOP):臭氧+双氧水产生羟基自由基,分解抗生素、染料等难降解物质。
电渗析/反渗透:回收盐分、重金属,浓缩液可提纯再利用,实现“零排放”。
4. 污泥处理:从废渣到资源
板框压滤+干化:污泥含水率从99%降至60%以下,体积缩减90%,可焚烧发电或制砖。
三、技术红利:省钱、合规、增值三赢
成本节省:AI智能监控系统实时调整药剂投加量,节省15%-30%运行费用;
政策红利:达标排放可申请环保补贴,中水回用减少30%新鲜水采购成本;
碳减排:每处理1吨污水减排0.5kg CO₂,助力企业ESG评级提升。
四、行业趋势:从“被动处理”到“主动创收”
资源化:某食品厂从污水中回收蛋白饲料,年增收200万元;
智能化:5G+边缘计算实现无人值守,故障预警准确率超95%;
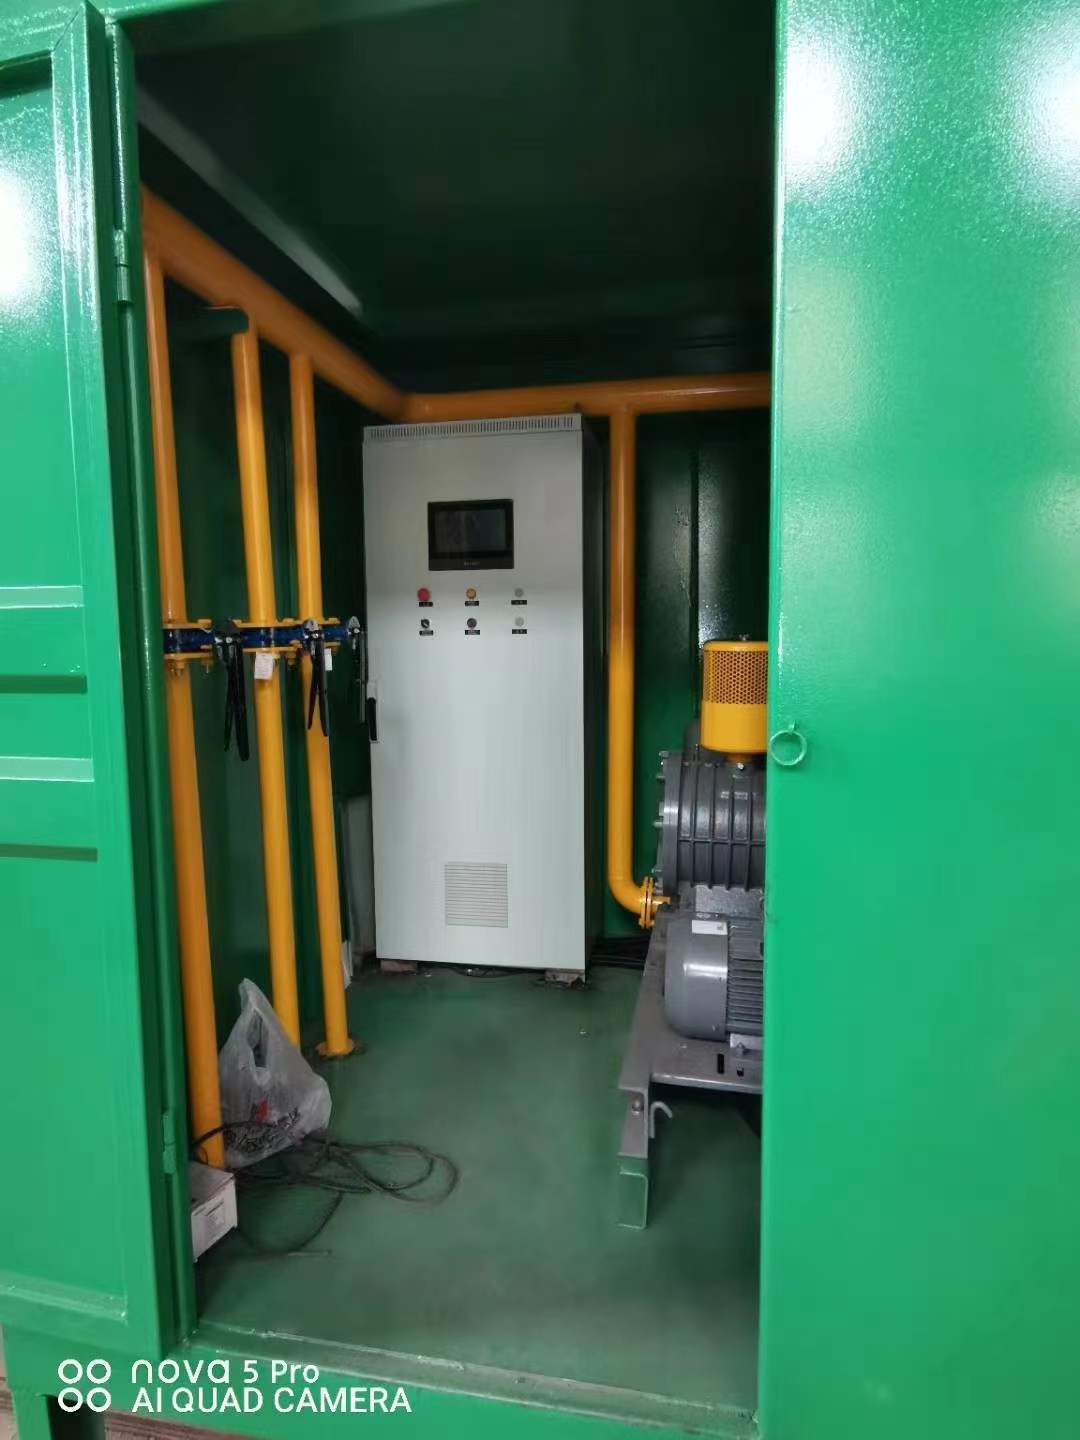
模块化:集装箱式处理设备即插即用,中小工厂3天完成改造。
产品详情
相关产品
相关服务 / service